产线在线标识喷码解决方案
一、系统简介
在食品、饮料、日化、建材、电子、线缆等行业的生产线上,产品需要喷印生产日期、批号、序列号、条码或二维码等标识信息,用于质量追溯、防串货与合规管理。传统的人工贴标或手持喷码方式存在效率低、位置不统一、字符易出错、换版麻烦等问题,难以匹配高速产线的节拍,也无法满足产品追溯对标识唯一性的要求。
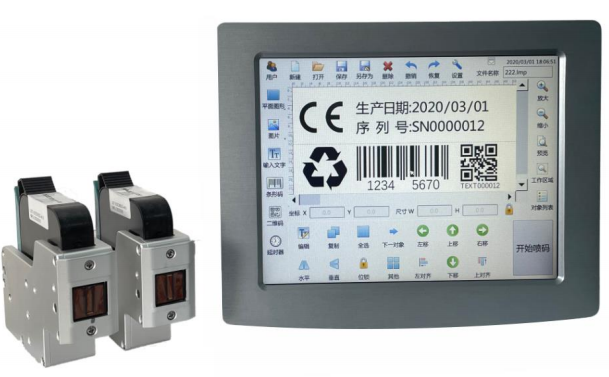
LE-20 在线喷码机随生产线在线喷印标识内容,操作人员在触摸屏上完成版式设计与参数设置后即可开机喷码,无需停机换版。系统主要特点:
● 内容灵活:支持文字、流水号、时间、日期、图片,以及 CODE39、CODE128、EAN 等条形码和 QR、DM、PDF417 等二维码。
● 双喷头设计:喷头 1、喷头 2 可单独工作或同时工作,支持拼接校准,扩展喷印范围。
● 同步精准:支持光电探头触发与编码器同步,随产线速度自动匹配,喷印位置与字符比例稳定。
● 操作简便:触摸屏可视化编辑,所见即所得,支持边喷码边调整参数。
● 易于联动:可外接警报灯、继电器等信号输出,便于接入产线控制系统。
二、系统结构
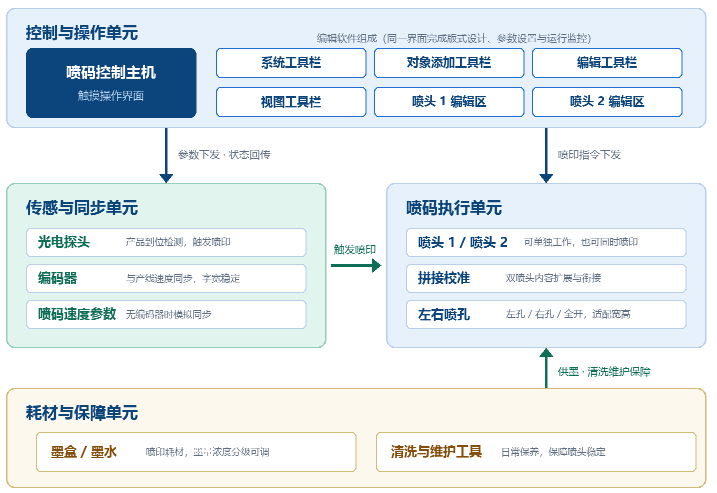
LE-20 在线喷码机由喷码执行、传感同步、控制操作和耗材保障四个部分组成:
1. 喷码执行单元:由喷头 1 与喷头 2 组成喷印执行机构。单喷头可独立工作,两个喷头同时勾选时可同时工作,并通过拼接校准实现喷印内容的扩展与衔接;每个喷头有左右两列喷孔,可单独开启左孔、右孔或左右孔全开,以适应不同的喷印宽度与字符高度需求。
2. 传感与同步单元:光电探头负责检测产品到位并触发喷码,普通模式下"感应一次喷一次",连续模式下按设定次数连续喷码;编码器用于与产线速度同步,保证喷印字符的宽度比例与位置稳定;在不接编码器时,也可通过"喷码速度"参数模拟编码器工作。
3. 控制与操作单元:喷码控制主机运行编辑软件,配备触摸操作界面。软件由系统工具栏、对象添加工具栏、编辑工具栏、视图工具栏以及喷头 1 / 喷头 2 编辑区组成,可在同一界面完成版式设计、参数设置与运行监控。
4. 耗材与保障单元:墨盒(墨水)提供喷印耗材,墨量浓度可分级调节;配套清洗与日常维护工具,保障喷头长期稳定工作。
三、系统功能
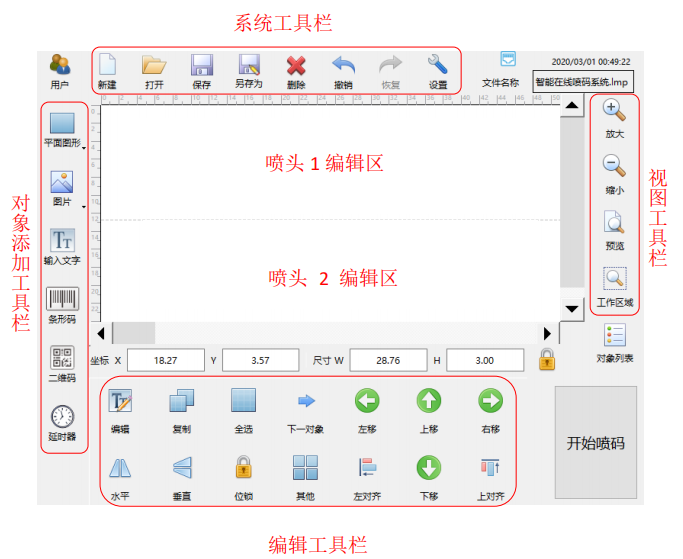
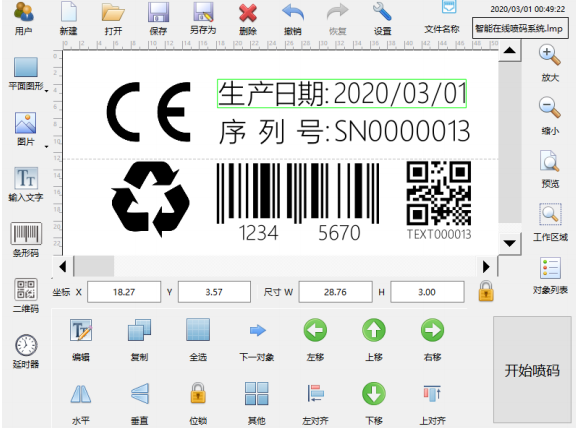
图 LE-20 在线喷码机软件主界面
3.1 对象编辑与版式设计
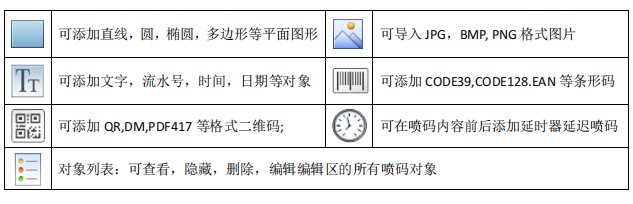
对象添加工具栏支持:添加直线、圆、椭圆、多边形等平面图形;导入 JPG、BMP、PNG 格式图片;添加文字、流水号、时间、日期等对象;添加 CODE39、CODE128、EAN 等条形码;添加 QR、DM、PDF417 等格式二维码;在喷码内容前后添加延时器,用于控制喷码时机。对象列表可查看、隐藏、删除和编辑编辑区内的所有喷码对象。视图工具栏支持编辑区视图放大、缩小、显示全部工作区域、显示编辑区内所有对象。
3.2 对象尺寸与坐标控制
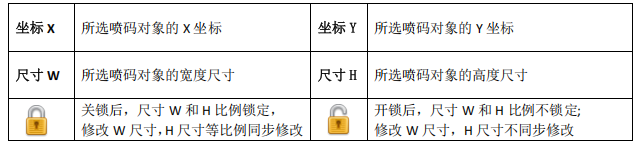
通过坐标 X、坐标 Y 精确定位所选喷码对象的位置,通过尺寸 W、尺寸 H 调整对象大小。尺寸锁定后,修改 W 或 H 时另一项按比例同步修改,保证图形不失真;解锁后可分别独立调整,满足需要变形处理的场合。
3.3 编辑工具栏操作
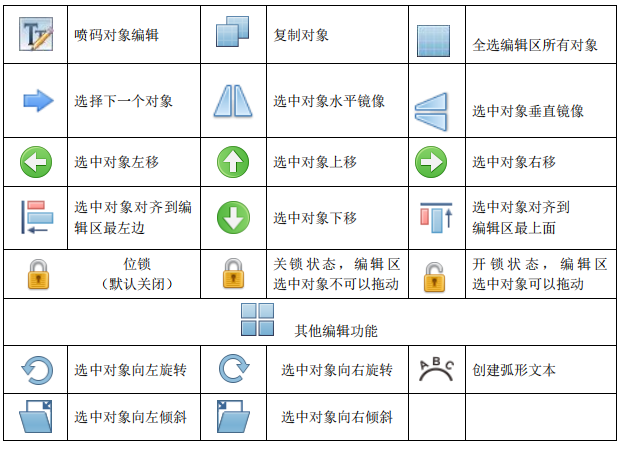
支持喷码对象编辑、复制对象、全选编辑区所有对象、选择下一个对象;支持选中对象水平镜像、垂直镜像;支持选中对象左移、右移、上移、下移,以及一键对齐到编辑区最左边、最上面;位置锁默认关闭,关锁后编辑区内选中对象不可拖动,避免误操作;另支持选中对象向左/向右旋转、向左/向右倾斜,以及创建弧形文本,满足曲面、异形包装的喷印需求。
3.4 喷码内容制作
标准制作流程为:新建空白文档并命名保存 → 添加图片(选中后通过 W、H 调整到合适大小)→ 输入文字(可设置字高,例如 3.5mm,并可更改字体、字符间距等参数)→ 添加可变日期(支持多种日期格式)→ 添加可变序列号(可设置位数、格式,通过换行与空格实现版面对齐)→ 添加条形码或二维码(可设置条码类型与文字属性)。全部对象编辑完成后进入喷码界面开始喷码。
3.5 喷码参数设置
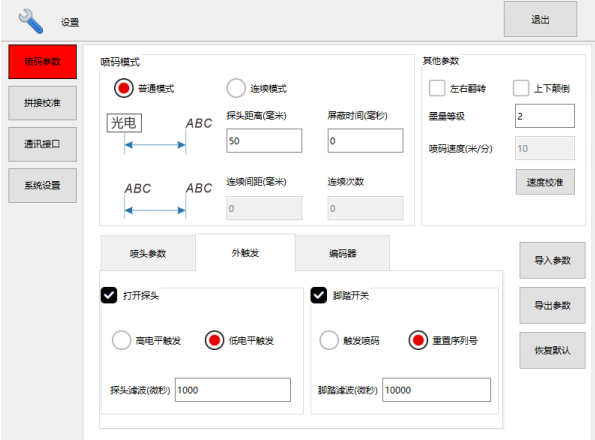
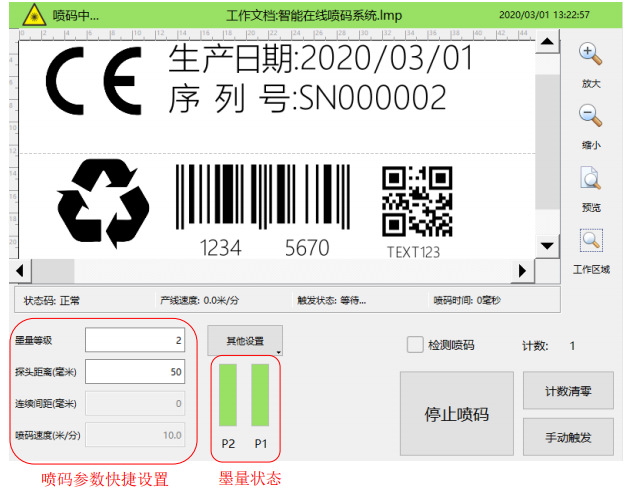
● 喷码模式:普通模式为光电探头感应一次喷码一次,不感应不喷码;连续模式需光电处于常亮状态,按设置的连续次数喷码
● 探头距离:光电到喷码字符之间的距离,用于调节喷码前后位置,值越小字符越靠近探头、位置越靠前
● 连续间距 / 连续次数:前后两次喷码内容之间的间距;次数设为 2 则连续喷码 2 次,设为 0 则一直喷码不停
● 屏蔽时间:光电信号触发屏蔽时间,加大屏蔽时间可防止单个产品多次触发产生干扰信号
● 打开探头:勾选后光电探头处于待触发状态,默认为低电平触发
● 左右翻转 / 上下颠倒:将喷码字符左右或上下方向颠倒,适应不同安装角度
● 墨量等级:墨量浓度分 1–10 级,等级越大出墨量越大
● 喷码速度:产线速度,可测量实际喷码内容长度与编辑长度自动计算出当前产线速度,起到模拟编码器的作用
● 编码器:勾选后需连接编码器使用,并正确设置编码器转速和变码轮的直径
3.6 双喷头拼接校准
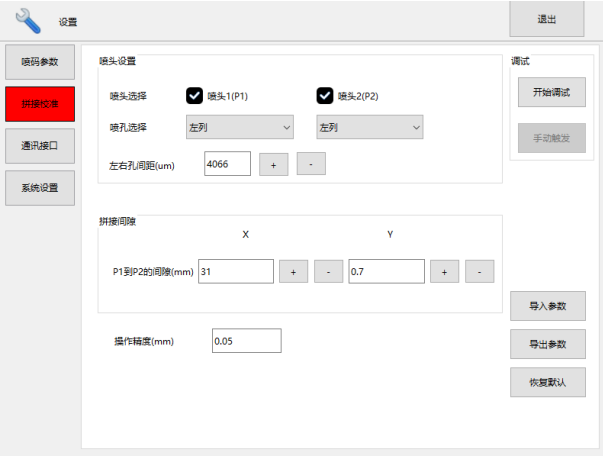
该选项可设置喷头数量、喷孔方向以及双喷头拼接情况下的参数:喷头 1、喷头 2 单独勾选时只有一个喷头工作,同时勾选时两个喷头同时工作;每个喷头有左右两列孔可供选择,可单独开左孔或右孔,也可以左右孔全开(左右孔全开时需矫正模拟速度与产线速度一致,或连接编码器使用);左右孔全开且喷码不重合时,可通过左右孔间距微调;双喷头拼接时,通过 P1 到 P2 的间隙 X、间隙 Y 对喷头 1 与喷头 2 的相对位置进行微调,不拼接时设为 0;操作精度决定单次微调的最小步进。
3.7 喷码运行与监控
点击开始喷码进入喷码界面,界面实时更新并显示喷码信息、喷码计数、喷码时间、产线状态、墨量信息等,支持边喷码边设置喷码参数。运行控制功能包括:检测喷码(测试时使用,勾选后手动触发可自动连续喷码)、手动触发(点击后喷头自动喷印一次)、计数清零(一键计数归零)、重置序列号(一键回到起始值)、停止喷码(退出喷码界面回到主界面);其他设置中的 OUT 设置用于需要外接警报灯、继电器时配置信号输出。
四、设备选型
| 序号 | 设备 / 部件 | 作用说明 | 配置与安装要点 |
| 1 | LE-20 在线喷码机主机(含触摸操作界面) | 喷码控制核心,完成版式编辑、参数设置与运行监控 | 安装于产线操作工位或电控柜旁,便于操作与观察 |
| 2 | 喷头 1 / 喷头 2 | 喷印执行机构,可单喷头工作,也可双喷头同时工作 | 安装于产线喷印工位,拼接时按 P1→P2 间隙 X/Y 校准 |
| 3 | 光电探头 | 检测产品到位并触发喷码 | 与喷码字符的距离按"探头距离"参数调节 |
| 4 | 编码器 | 与产线速度同步,保证字符比例与喷印位置稳定 | 连接产线测速轮,正确设置转速与变码轮直径 |
| 5 | 安装支架 / 立柱 | 固定喷头与传感器,保持稳定的喷印角度与间距 | 按产线高度、产品位置现场定制 |
| 6 | 墨盒 / 墨水 | 喷印耗材 | 按产品材质与工艺选择,墨量等级 1–10 可调 |
| 7 | 清洗剂与维护工具 | 喷头日常清洗保养,防止喷孔堵塞 | 停机保养工位常备 |
| 8 | 综合线缆与电源(含可靠接地) | 供电及信号、通讯连接 | 按现场配电与桥架条件敷设 |
| 9 | 警报灯 / 继电器(选配) | 通过 OUT 设置输出信号,实现产线联动与异常提示 | 安装于操作工位可视位置 |
| 10 | 输送线(如需改造) | 保证产品以稳定间隔、稳定姿态通过喷印工位 | 与喷码节拍匹配,运行平稳不抖动 |